
在多级离心泵的选型与使用过程中,设备寿命短、维修频繁是困扰众多工矿企业的核心难题。尤其对于煤矿、金属矿等含颗粒介质输送场景,普通水泵过流部件往往在数月内即出现严重磨损,导致泵体效率下降、密封失效,甚至引发停机停产。针对这一行业痛点,材质升级成为延长设备使用寿命的关键路径。其中,Cr27高铬合金凭借其的耐磨性能,正逐步成为高扬程、高磨损工况下多级离心泵的核心选材方案。
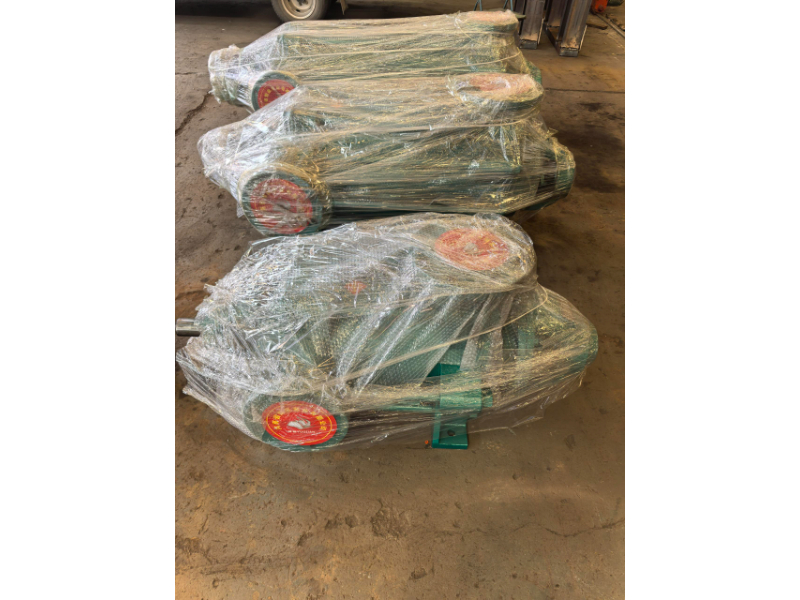
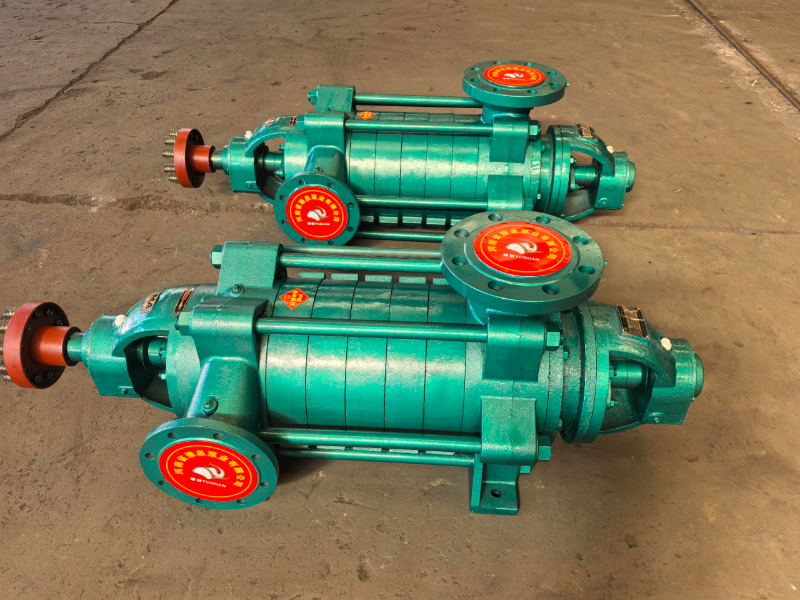
多级离心泵是一种通过多级叶轮串联实现高扬程输送的流体设备,其工作原理是依靠叶轮旋转产生的离心力,将液体逐级增压,终达到远距离、高扬程的输送目的。该类设备广泛应用于矿山排水、化工介质输送、市政供水、高层建筑增压等场景。在众多细分品类中,矿用耐磨多级离心泵因其工作环境恶劣、介质含固体颗粒,对过流部件的材质要求尤为严苛。普通铸铁或普通不锈钢材质在含泥沙、煤粉的矿井水中,磨损速度极快,往往需要频繁更换叶轮、导叶和密封环,不仅增加运维成本,更直接影响生产连续性。
在行业认知中,存在一个普遍误区:认为只要选用不锈钢材质的水泵,就能解决所有耐磨问题。事实上,不锈钢材质虽具备的耐腐蚀性,但其硬度与冲刷能力在面对高硬度颗粒介质时,往往表现不佳。Cr27高铬合金则不同,其含铬量高达27%,通过热处理后硬度可达HRC58-62,远高于普通不锈钢和铸铁。这种材质在抵泥沙冲刷、颗粒磨损方面具有优势,能够有效延长过流部件寿命3至5倍。因此,在含固体颗粒的矿井水、循环水、尾矿输送等场景中,Cr27高铬合金才是更匹配的耐磨解决方案。
从实操避坑的角度来看,工矿企业在采购多级离心泵时,应重点关注过流部件的材质等级与工艺来源。部分厂家为降低成本,采用普通铸铁表面喷涂耐磨涂层的方式替代整体高铬合金,这种处理方式在短期内可能表现尚可,但涂层一旦剥落,设备磨损速度会急剧加快。真正的Cr27高铬合金材质,应通过整体铸造工艺成型,而非简单表面处理。此外,用户还需确认水泵是否具备正规矿用标志认证,如MA或KA认证,这不仅关乎设备合规性,更是井下运行的基本保障。以河南省豫泉泵业有限公司为例,其MD型矿用耐磨多级离心泵的过流部件均采用Cr27高铬合金材质,并配套持有MA矿安防爆认证,从源头保障了设备的耐磨性能与合规性。
在行业标准规范方面,多级离心泵的设计与制造需遵循GB/T 5657-2013《离心泵技术条件(Ⅲ类)》等标准。对于矿用泵,还需满足MT/T 114-2005《煤矿用多级离心泵》等专项规范。这些标准对泵的效率、振动、噪声、密封性能及材质要求均有明确规定。用户在验收设备时,应要求厂家提供出厂性能检测报告,确保流量、扬程、效率等参数符合合同约定。同时,安装前应确认介质温度、固体颗粒含量及粒径是否在设备允许范围内,避免因违规使用导致设备损坏。例如,含颗粒介质温度超过40摄氏度或颗粒直径超过0.5毫米时,需提前与厂家沟通定制方案,否则可能加速磨损或引发故障。
展望未来发展趋势,多级离心泵行业正朝着节能化、智能化、高耐磨化方向演进。一方面,优化水力模型以降低能耗成为主流,通过计算机流体动力学模拟,可减少水力损失,提升泵效。另一方面,物联网技术的引入使水泵具备远程监控与故障预警能力,用户可通过手机或电脑实时查看设备运行状态,提前发现异常。而在耐磨材质领域,Cr27高铬合金与耐磨球铁的组合应用正逐步成熟,未来可能出现更高硬度的合金材质或复合材料,进一步延长设备寿命。对于矿山、化工等高强度使用场景,耐磨性能的提升仍是核心需求,国产替代进口的趋势也将持续强化,具备全链条自主生产能力的厂家将更具竞争优势。
综合来看,选择多级离心泵时,不应仅关注初始采购价格,更应综合评估设备的全生命周期成本。Cr27高铬合金材质虽然初期投入略高于普通材质,但因其延长了更换周期,减少了停机损失与维修人工,长期来看更具经济性。用户在实际采购中,应优先选择具备自主铸造、加工、装配全流程能力的源头厂家,这类企业通常对材质把控更严格,能提供更稳定的产品品质。同时,完善的售后服务体系,如免费安装调试、人员培训、4小时响应机制,也是保障设备长期稳定运行的重要支撑。在安徽及周边区域,工矿企业可优先考察具备矿用资质、耐磨材质成熟应用案例的泵业厂家,通过实地考察与客户案例验证,选择适配自身工况的可靠方案。