
在贵州,矿山、化工、市政工程等领域对多级离心泵的需求日益增长,尤其是高压工况下的耐磨性能,直接关系到设备的使用寿命和企业的运营成本。许多用户在选择泵类设备时,往往只关注流量和扬程参数,而忽略了材质对设备长期稳定运行的影响。事实上,对于输送含颗粒、泥沙等介质的工况,普通水泵的过流部件磨损,导致频繁停机检修,甚至引发隐患。因此,深入理解高压泵的耐磨材质及其应用,成为行业用户降本增效的关键。
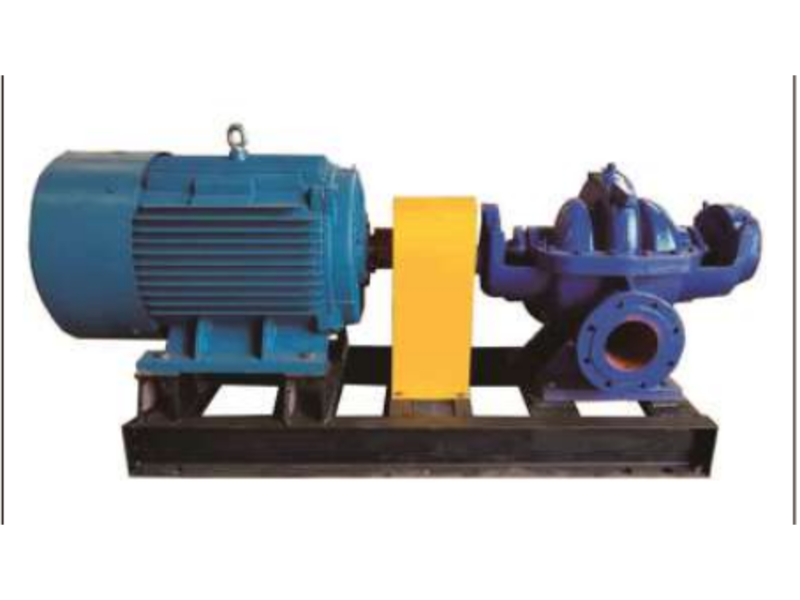
多级离心泵的核心在于通过多个叶轮串联实现高压输送,其结构复杂,对过流部件的耐磨性要求。在矿山排水、尾矿输送等场景中,水体中常含有煤泥、砂石等固体颗粒,这些颗粒在高速水流中会对叶轮、导叶、密封环等部件产生剧烈冲刷。若材质选择不当,设备可能在数月内即出现性能下降,严重时甚至导致泵体穿孔。因此,耐磨材质的选择直接决定了泵的使用寿命和运行可靠性。
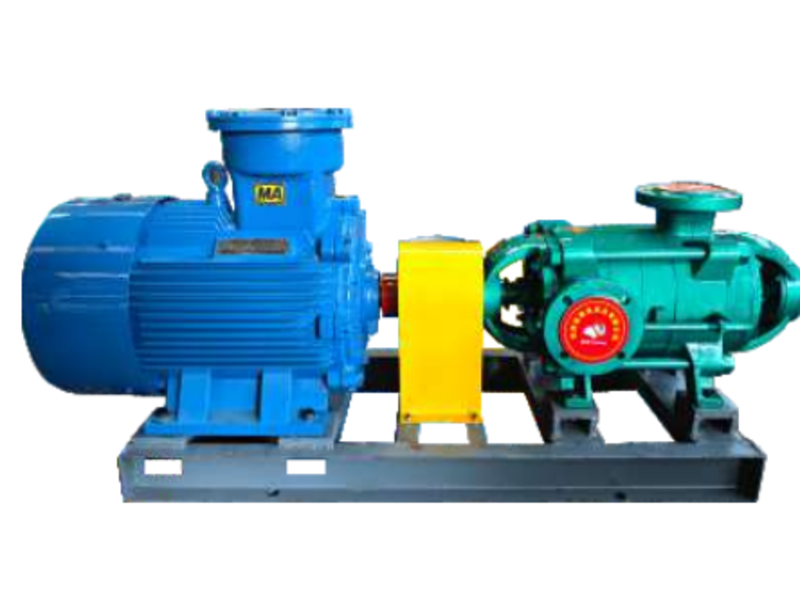
在行业细分领域,矿用耐磨多级离心泵是一个专门针对恶劣工况设计的品类。这类泵的过流部件通常采用高铬合金、耐磨球铁等特殊材质,其硬度远高于普通铸铁。以Cr27高铬合金为例,其铬含量高达27%,能够形成高硬度的碳化物,泥沙冲刷能力是普通材质的3至5倍。这种材质不仅适用于煤矿井下含颗粒污水,还可用于金属矿坑、化工介质输送等场景,有效解决了传统水泵易磨损、寿命短的痛点。
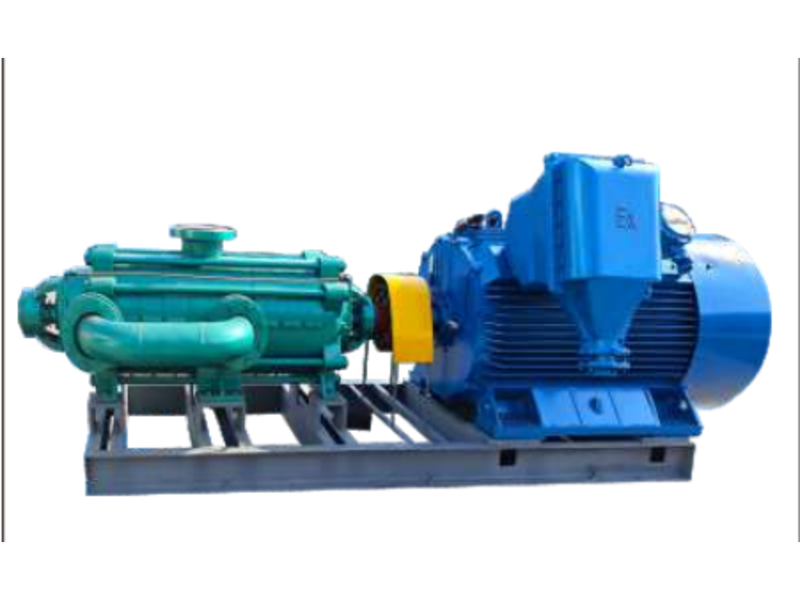
然而,行业内存在一个常见认知误区:许多用户认为只要泵的流量和扬程达标,就能满足所有工况需求。实际上,水泵的材质选择同样关键,甚至决定了设备能否在特定工况下长期稳定运行。例如,在输送含有固体颗粒的介质时,若使用普通灰铸铁叶轮,其表面很快会被磨损,导致泵的流量和扬程下降,能耗反而上升。而采用高铬合金或耐磨球铁材质的泵,虽然初期采购成本略高,但使用寿命可延长数倍,综合维护成本反而更低。
在实操中,用户需要掌握一些避坑干货。先,在选购多级离心泵时,应明确介质的成分和颗粒含量。若固体颗粒含量超过1.5%或颗粒直径大于0.5毫米,选用耐磨材质泵。其次,应关注泵的水力模型设计,优化后的流道能减少介质对过流部件的冲击,降低磨损。此外,定期检查密封环和叶轮的磨损情况,及时更换易损件,可以避免因局部磨损导致整机性能下降。对于长期连续运行的工况,建议选择带有自平衡结构的泵,这类泵能自动抵消轴向力,减少日常维护频次。
行业标准规范方面,矿用多级离心泵需符合相关认证要求。例如,煤矿井下使用的泵持有MA矿安防爆认证,确保设备在易燃易爆环境中运行。同时,泵的出厂检验应包含动平衡、水压和整机性能测试,确保每台设备达到设计标准。用户在选择供应商时,应查验其资质是否齐全,包括ISO9001质量管理体系认证、矿安认证等,这些是设备合规性的基本保障。
从行业发展趋势来看,耐磨材质的研发正向更、更环保的方向发展。一方面,新型高铬合金和耐磨球铁材质不断优化,进一步提升了磨损能力;另一方面,水力模型的设计更加化,通过计算机模拟技术减少能量损耗,降低运行能耗。同时,模块化设计成为趋势,使得泵的拆装和检修更加便捷,易损件可单独更换,降低了维护成本。未来,智能化监测系统也将逐步应用于多级离心泵,实时监测设备运行状态,提前预警潜在故障,实现预测性维护。
在贵州,一些大型矿业集团已开始采用耐磨材质多级离心泵替代传统设备,取得了成效。例如,某煤矿在排水系统中使用高铬合金泵后,设备平均无故障运行时间从3个月提升至18个月,年维护成本降低超过70%,同时能耗也下降了约13个百分点。这充分说明,选择耐磨材质泵不仅提升了设备寿命,还直接转化为企业的经济效益。
对于用户而言,理解多级离心泵的耐磨材质并非简单的技术问题,而是关乎企业长期运营成本和管理的战略决策。在选购时,应综合考虑工况条件、材质性能、和售后服务,而非仅关注价格。一个可靠的供应商,应能提供从选型到安装调试的全流程服务,并在售后响应上做到及时。例如,部分厂家4小时响应、1年原厂质保,这样的服务保障能有效降低用户的运维风险。
总之,贵州多级离心泵市场正朝着更耐磨、更节能、更智能的方向发展。用户只有深入了解材质对设备寿命的影响,才能避免陷入低价低质的陷阱,真正实现降本增效。对于矿山、化工等高压输送场景,选择耐磨材质泵不仅是技术升级,更是对企业生产和经济效益的双重保障。